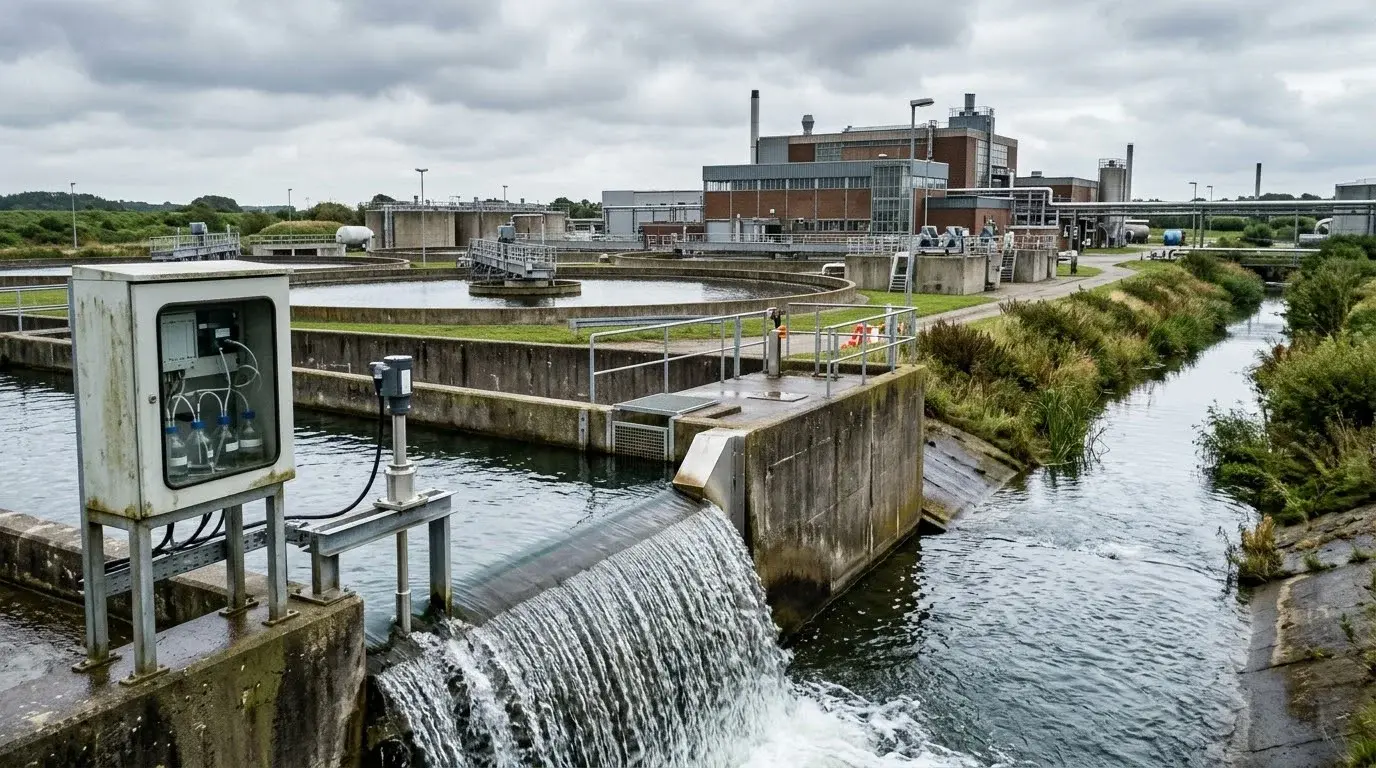
Salida de agua tratada de una depuradora industrial

Inicio / Proyectos

Proyectos

Proyectos: tratamiento de aguas residuales, ZLD y reducción de emisiones de COV en la industria.

Una selección de proyectos en España, Portugal y México, de la industria alimentaria a la farmacéutica. Es solo una parte de lo que hemos hecho: hemos trabajado en 23 países. De cada proyecto contamos el problema, la tecnología elegida y los resultados.

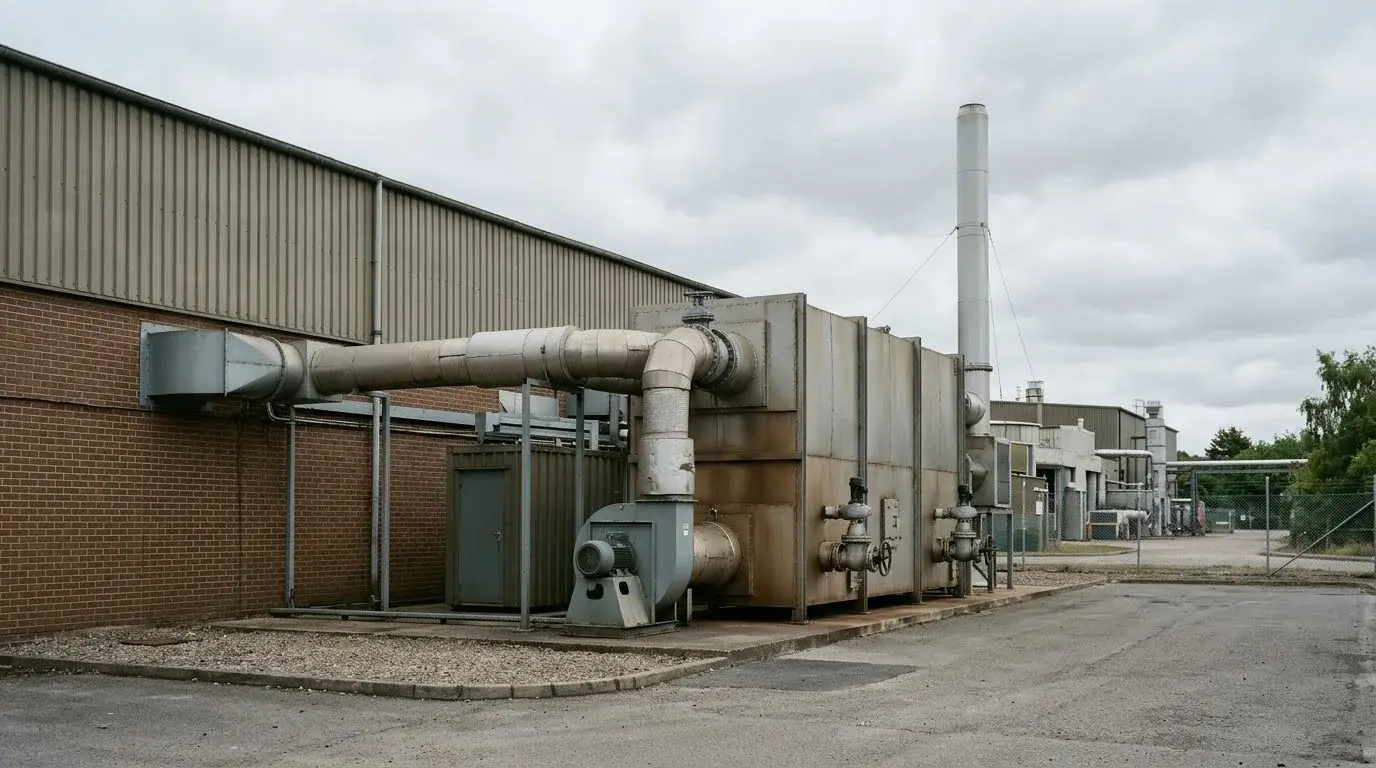
Oxidador térmico regenerativo (RTO) junto a una nave de producción

Proyecto destacado · 2019 · Farmacia

Eliminación de COV en la producción farmacéutica: RTO con quench y scrubber

Los gases de varios procesos de síntesis que funcionaban en paralelo llevaban hasta 210 g/m³ de COV, entre ellos cloruro de metileno. La instalación RTO con quench y scrubber elimina el 99,9 % de los contaminantes en funcionamiento continuo.

99,9 %

de los contaminantes eliminados

≤ 20 mg/m³

de COV y compuestos halogenados

≥ 97 %

rendimiento térmico del RTO

1000–1100 °C

temperatura de oxidación

Ver el proyecto completo

Proyectos seleccionados

Problema, tecnología, resultado.

Salida de agua tratada de una depuradora industrial

01 · 2021 · Portugal · Fabricación de EPI

Depuración de aguas residuales en la fabricación de EPI

DAF · MBR · ultrafiltración

> 30 000

mg/l de DQO a la entrada

20 m³

al día

Límites de vertido cumplidos, agua apta para riego.

Leer el caso de estudio
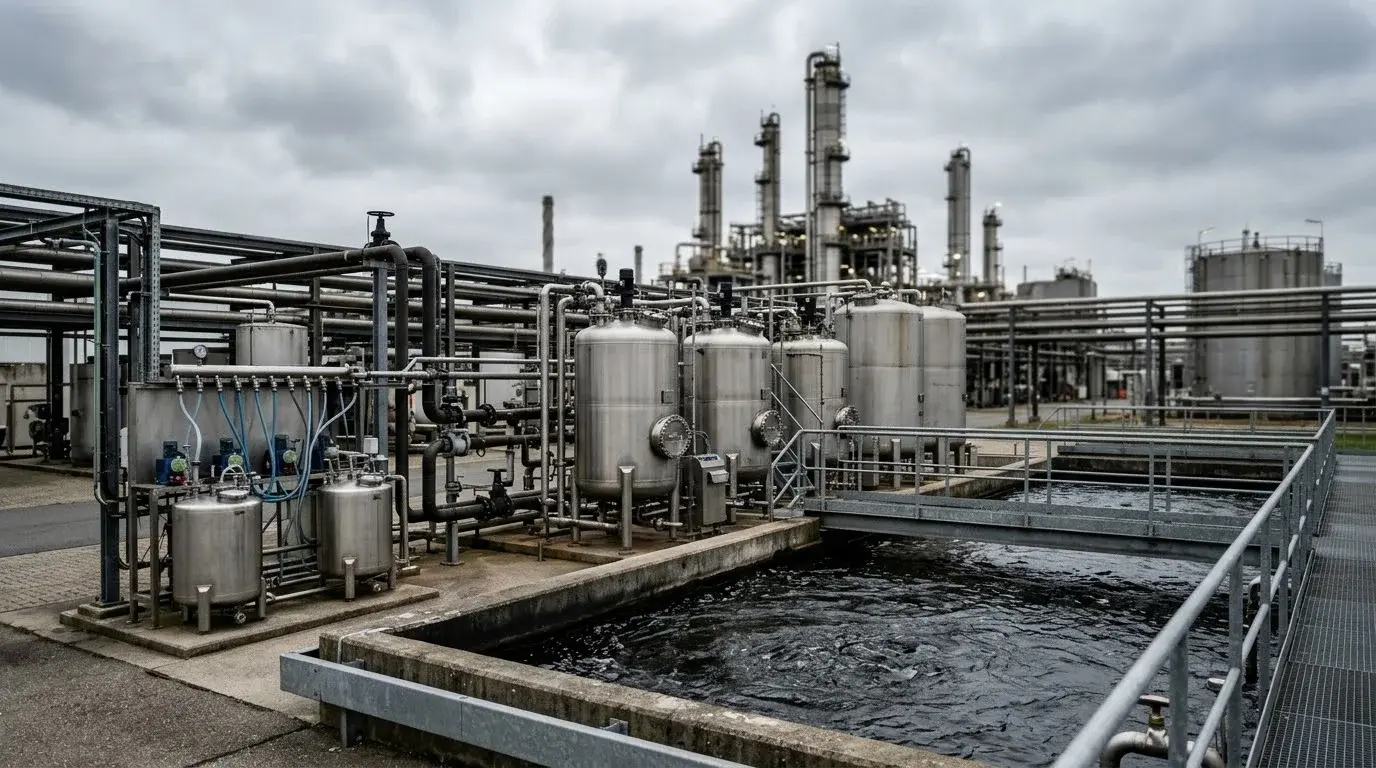
Planta de pretratamiento de aguas residuales en una fábrica química

02 · 2020 · México · Detergencia e higiene

Depuradora de aguas residuales en una fábrica de detergentes

MBR · carbón activo · filtro prensa

235 m³

al día

pH 0–11

a la entrada

Cumple los límites con margen y el agua se puede reutilizar.

Leer el caso de estudio
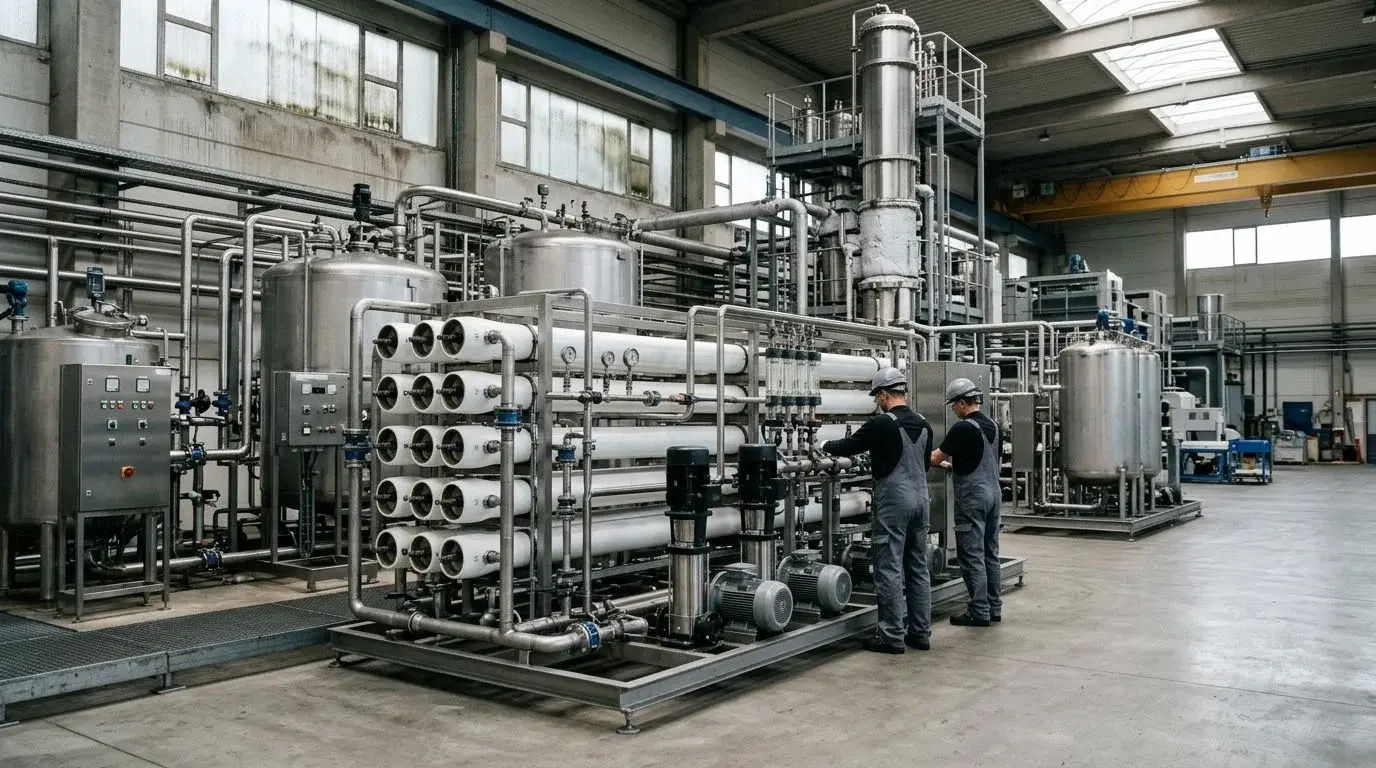
Planta de ósmosis inversa para concentrar salmuera

03 · 2009 · Valencia, España · Industria alimentaria

ZLD para salmuera en la industria alimentaria

Evaporador al vacío · secado por atomización

TDS < 100

ppm en el destilado

55 000 l

al día

Evaporador alimentado con calor residual de cogeneración.

Leer el caso de estudio
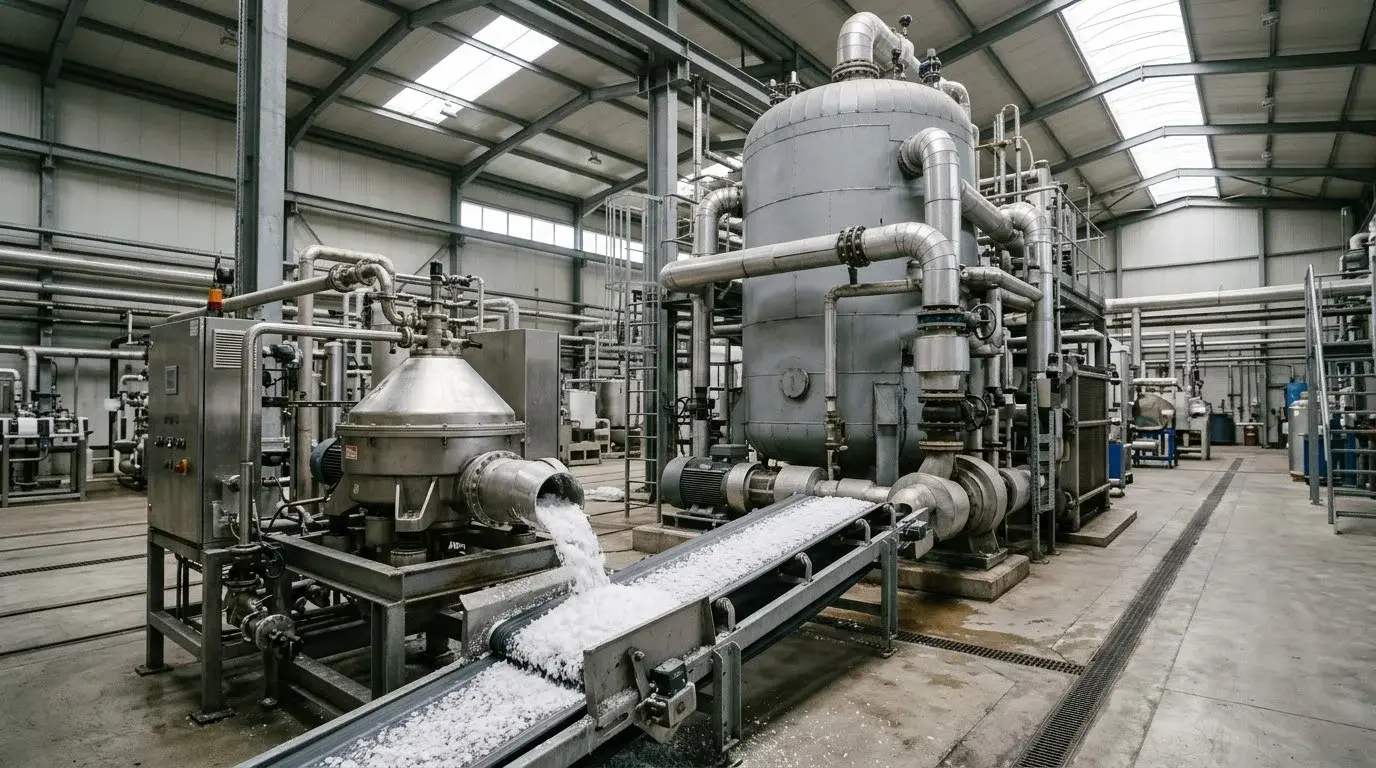
Instalación ZLD con cristalizador en la nave de una planta industrial

04 · 2008 · Murcia, España · Química y cosmética

ZLD para aguas salinas en la industria química

Evaporador MVR · cristalizador

7 000 → 50

µS/cm de conductividad

3 000 → 5

mg/l de cloruros

Vertido cero. Proyecto premiado por su beneficio ambiental.

Leer el caso de estudio
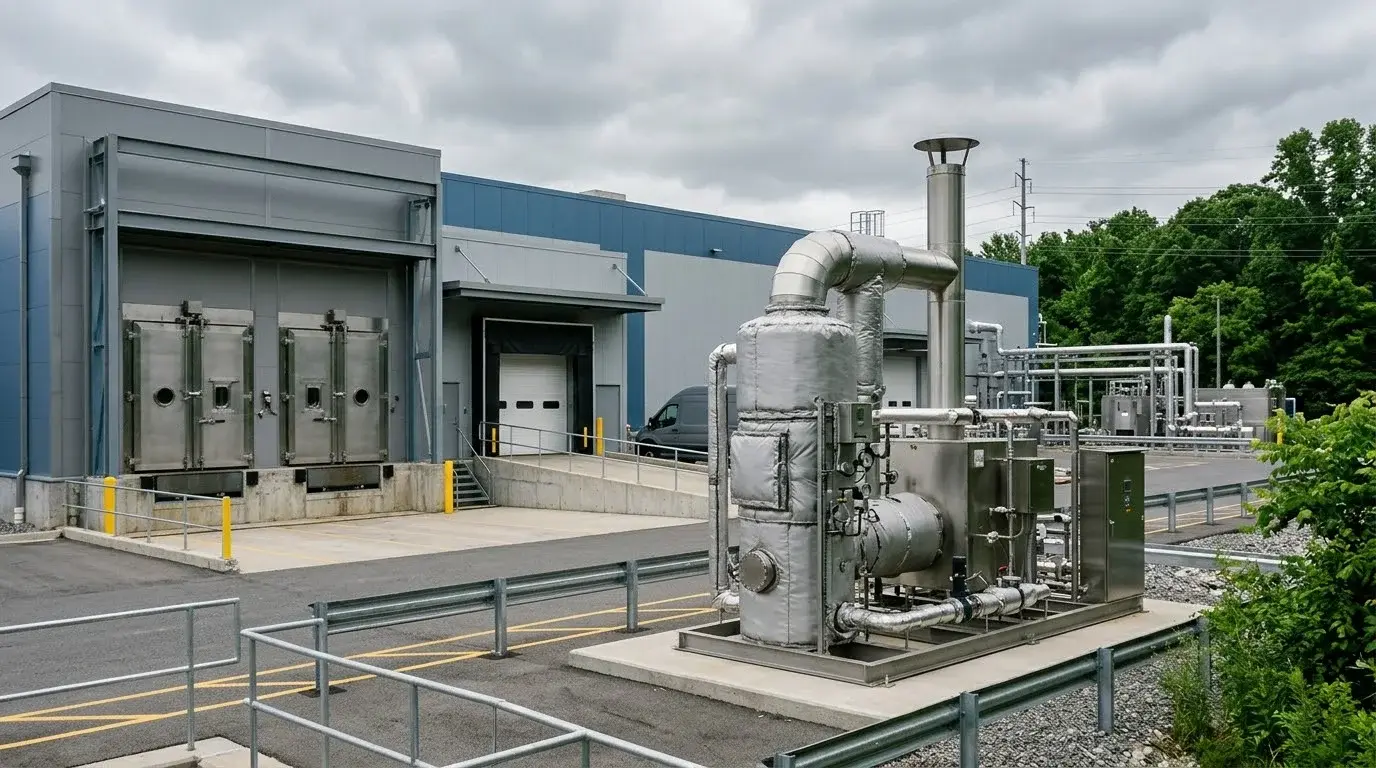
Reactor compacto de oxidación junto a una planta farmacéutica

05 · 2019 · España · Farmacia (API)

Eliminación de COV en la producción farmacéutica

RTO · quench · scrubber

99,9 %

de destrucción de COV

≤ 20

mg/m³ de COV en chimenea

Gases con cloruro de metileno tratados con seguridad en funcionamiento continuo.

Leer el caso de estudio
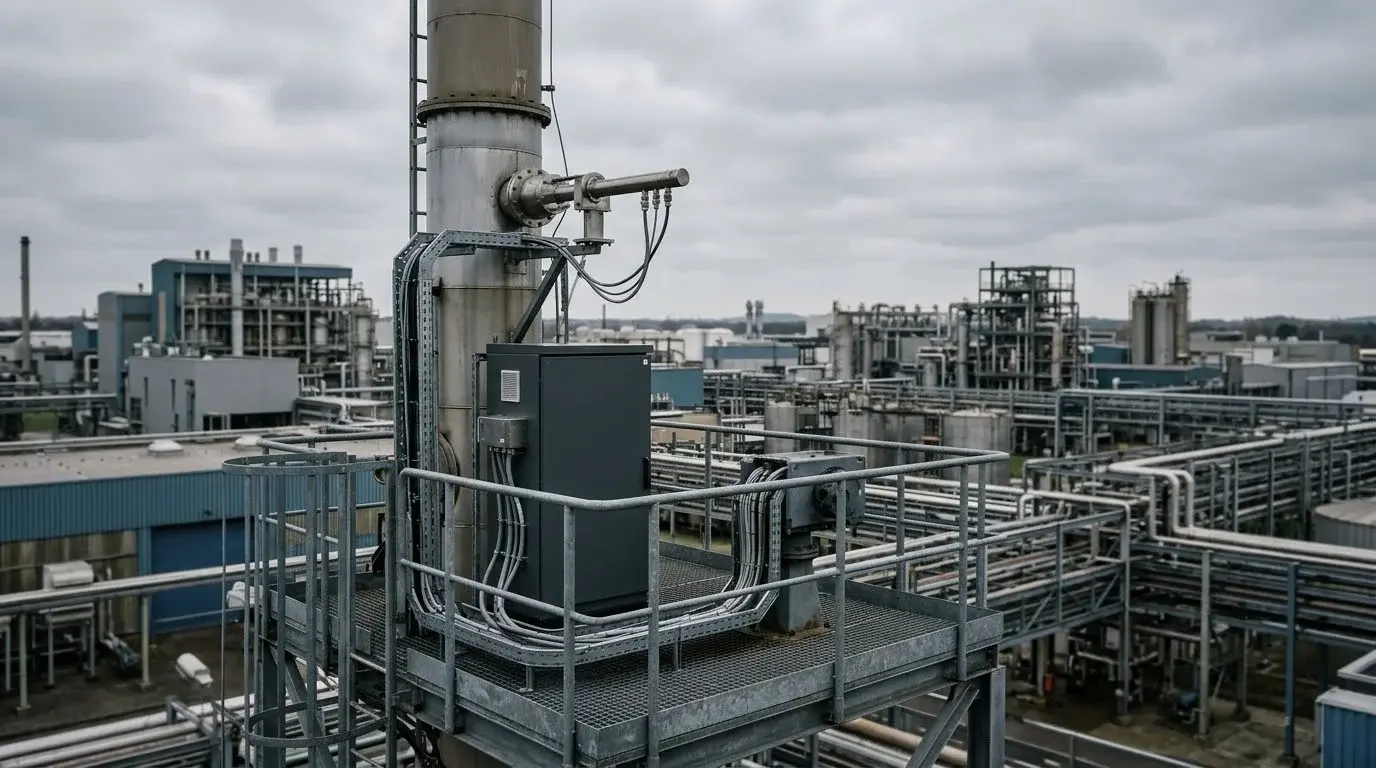
Sistema de medición en continuo de emisiones en la chimenea de una planta

06 · 2017 · Zona urbana · Envases de plástico

Reducción de emisiones de COV a gran escala en la fabricación de envases

Concentradores de zeolita · RTO · caldera de vapor

230 000

Nm³/h

≈ 10 000 €

de ahorro al mes

El calor sobrante del RTO produce 1 t/h de vapor para la planta.

Leer el caso de estudio
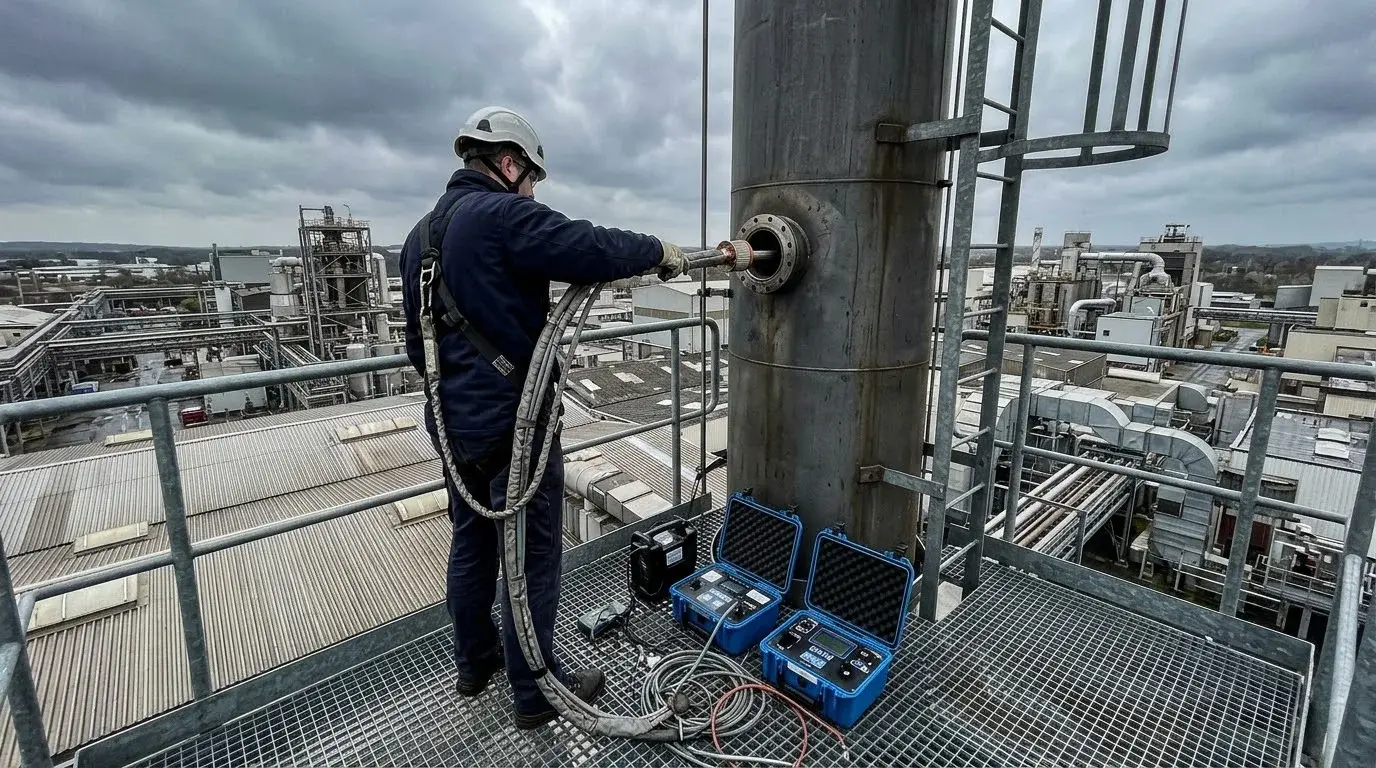
Medición de emisiones en la plataforma de una chimenea

07 · 2021 · España · Envases cosméticos

Control de emisiones de COV en la fabricación de envases cosméticos

Scrubber Venturi de PP

6 000

m³/h

Sin parada

de producción durante el montaje

Etanol, acetatos y acetona dentro de los límites.

Leer el caso de estudio
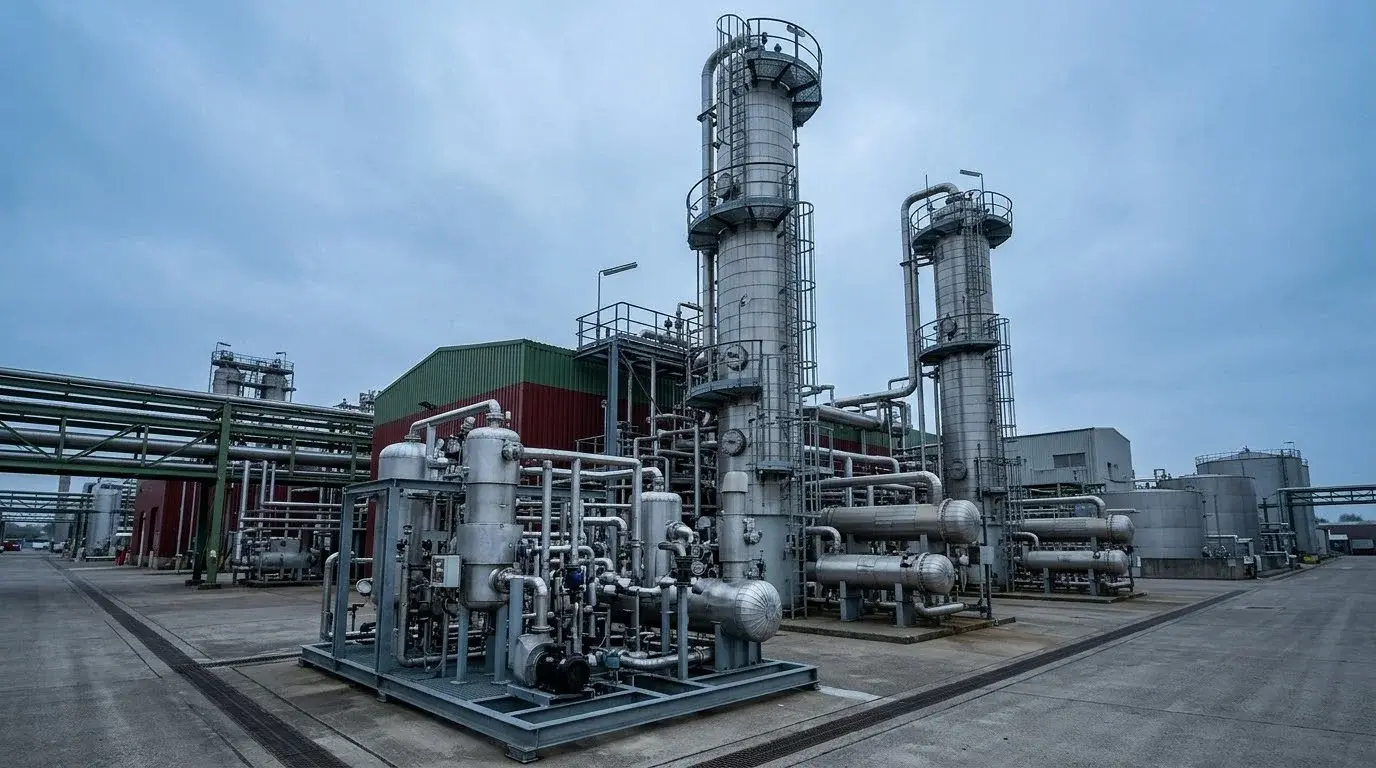
Instalación de tratamiento de gases en una planta industrial

08 · 2019 · España · Aceite vegetal

Depuración de aire en la producción de aceite vegetal

Bioscrubber Venturi · filtro de mangas · ATEX

18 000

m³/h

ATEX

diseño y certificación

COV y polvo por debajo de los límites, funcionamiento continuo con un mantenimiento mínimo.

Leer el caso de estudio

¿No ves tu sector? Aquí solo mostramos una parte. Si hablamos, te contamos casos parecidos al tuyo. Hablemos
Resultados en resumen

La cifra más importante de cada proyecto.

Sector, tecnología y resultado en una sola tabla.

N.ºSectorTecnologíaResultado
01Fabricación de EPIDAF · MBR · ultrafiltración> 30 000 mg/l de DQO a la entrada
02Detergencia e higieneMBR · carbón activo · filtro prensa235 m³ al día
03Industria alimentariaEvaporador al vacío · secado por atomizaciónTDS < 100 ppm en el destilado
04Química y cosméticaEvaporador MVR · cristalizador7 000 → 50 µS/cm de conductividad
05Farmacia (API)RTO · quench · scrubber99,9 % de destrucción de COV
06Envases de plásticoConcentradores de zeolita · RTO · caldera de vapor230 000 Nm³/h
07Envases cosméticosScrubber Venturi de PP6 000 m³/h
08Aceite vegetalBioscrubber Venturi · filtro de mangas · ATEX18 000 m³/h

Preguntas frecuentes

Lo que más nos preguntan en la primera reunión.

¿Cuándo compensa un sistema ZLD?

Cuando los límites de vertido son muy estrictos, falta agua o la planta tiene calor residual con el que alimentar el evaporador. En Valencia el evaporador funcionaba con el calor de la cogeneración, y en Murcia el agua recuperada sustituyó al agua dulce en una zona donde escasea.

RTO, concentrador o scrubber: ¿qué elegir?

Depende del caudal, la concentración y el tipo de compuestos. Con concentraciones altas y disolventes clorados funcionó bien un RTO con quench y scrubber. Con caudales muy grandes y concentraciones bajas, un concentrador de zeolita antes del RTO. Con caudales pequeños y disolventes muy solubles en agua, un scrubber Venturi.

¿Podéis probar antes la solución?

Sí. Antes de escalar hacemos ensayos de laboratorio y piloto con tus aguas residuales o tus gases, para comprobar la eficacia en condiciones parecidas a las reales.

Contacto

¿Tienes un problema parecido en tu planta?

Describe las aguas residuales o las emisiones que te preocupan. Te diremos cuál de estos proyectos se parece más a tu situación.

Ingeniería ambiental para la industria.
Aguas residuales industriales, emisiones y olores.

OFICINA

Avda. Cabrera, 36
08302 Mataró (Barcelona), España
info@wizzum.com

© 2026 Wizzum. Todos los derechos reservados.